
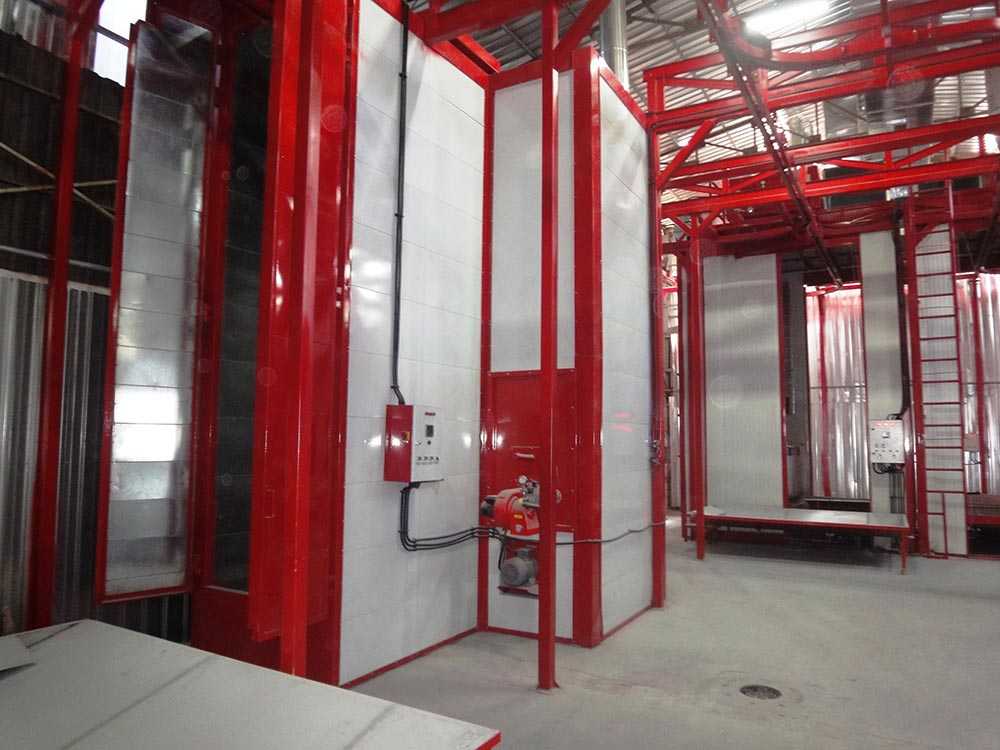
A felületkezelési folyamatok záró, kritikus fázisa a bevonatok térhálósítása és rögzítése, ahol a munkadarab végső minősége, korrózióállósága és mechanikai tartóssága eldől. Egy korszerű ipari beégető kemence feladata nem csupán a magas hőmérséklet előállítása, hanem a légtérben és a munkadarab teljes felületén biztosított precíz, homogén hőközlés.
A fémipari, gépipari és járműipari gyártók mindennapi kihívása, hogy a változó geometriájú és falvastagságú alkatrészek egyenletes felületi minőséget kapjanak, selejtképződés és felesleges energiaveszteség nélkül. Hogyan garantálható az azonos rétegvastagság melletti tökéletes térhálósodás a darab legvastagabb és legvékonyabb részein egyaránt? A válasz a technológiai paraméterekhez igazított hőlégkeverésben, a megfelelő szigetelésben és a vezérlési pontosságban rejlik.
A beégetési folyamat technológiai alapjai és kritikus tényezői
 A porfestékek és ipari bevonatok beégetése szigorú hőtartási görbét igényel. A beégető kemence belső terében kialakuló légáramlásnak úgy kell átadnia a hőt, hogy elkerülje a felületi megégést, miközben az alapfém maghőmérséklete is eléri a térhálósodáshoz szükséges szintet.
A nem megfelelően kalibrált rendszerek tipikus hibajelenségeket idéznek elő: mattulást, narancsbőrösödést, elégtelen tapadást vagy a réteg rideggé válását. Emiatt a tervezés során kulcsfontosságú a belső légterelők, fúvókák és a keringtető ventilátorok aerodinamikai optimalizálása.
A korszerű felületkezelő sorokon alkalmazott beégető kemence rendszerek a közvetett vagy közvetlen fűtésű kiviteltől függően szabályozott hőmérséklet-felfutási görbét alkalmaznak. Ez a szakaszos felmelegedés biztosítja a festékpor fokozatos megolvadását, elterülését és a buborékmentes polimerizációt.
Porfestés beégető kemence és hőkezelő kemence: funkcióbeli különbségek
Bár a hőtartás és hőközlés alapelvei megegyeznek, az egyes üzemi feladatok eltérő berendezéskialakítást tesznek szükségessé:
- Porfestés beégető kemence: Kifejezetten a szinterezett felületek polimerizációjára optimalizált berendezés, ahol a porkicsapódás megelőzése és az alacsony belső porterhelés alapkövetelmény. A légáramlási sebességnek pontosan szabályozottnak kell lennie, nehogy a még rögzítetlen porréteg elmozduljon a beégetés kezdeti szakaszában.
- Hőkezelő kemence: Szélesebb hőmérséklet-tartományban működő, fémalkatrészek feszültségmentesítésére, edzésére vagy egyéb anyagszerkezeti átalakítására szolgáló egység, amely masszívabb belső burkolatot és nagyobb hőtároló tömeget igényel.
- Ipari szárító kemence: A vegyszeres mosási vagy nedves festési folyamatokat követő víztelenítésre, szárításra és oldószer-elpárologtatásra specializált megoldás, magasabb légcsere-intenzitással és fokozott páraelszívással.
Milyen szempontok alapján érdemes eldönteni, hogy önálló szárítóegységre vagy kombinált berendezésre van szükség a termelésben? A döntést mindig a megmunkálandó felületek napi volumene, a használt bevonatrendszer típusa és a rendelkezésre álló üzemcsarnok-alapterület határozza meg.
Egyedi tervezés és méretválaszték a gyártási hatékonyság szolgálatában
Nincs két azonos üzemcsarnok és termelési igény. A sztenderd méretű berendezések gyakran kompromisszumra kényszerítik a gyártókat: vagy kihasználatlan fűtőtér keletkezik felesleges energiaköltséggel, vagy a nagyméretű, nehéz munkadarabok nem férnek be a beégetőtérbe.
Az Industry-Tech Kft. által kínált, egyedi igényekre szabott kapacitás- és méretválaszték kiküszöböli ezeket a szűk keresztmetszeteket. A berendezések vázszerkezete, hőszigetelő paneljei és belső hasznos tere közvetlenül a munkadarab-paletta méretéhez, valamint az anyagmozgatási rendszer sajátosságaihoz igazodik.
A tervezés során kiemelt szempont a logisztikai integráció: a manuális kocsis beviteltől a félautomata pályákon át a folyamatos áthaladást biztosító konvejoros rendszerekig a kemencék kialakítása zökkenőmentesen illeszthető a meglévő vagy újonnan kialakított anyagmozgató vonalakhoz.
Kérjen egyedi technológiai és méretezési ajánlatot szakértő mérnökcsapatunktól!
Biztonságtechnikai előírások és ATEX beégető kemence megoldások
Az ipari bevonatolás során felszabaduló illékony szerves vegyületek (VOC), gőzök, valamint a felületi porok jelenléte bizonyos technológiáknál robbanásveszélyes zónákat hoz létre. Különösen igaz ez a nedves festékeket szárító rendszerekre vagy a kombinált felületkezelő cellákra.
A jogszabályi megfelelőség és a személyi biztonság megköveteli az ATEX robbanásbiztonsági előírások maradéktalan betartását. Egy ATEX beégető kemence kivitelezése során:
- Robbanásbiztos (Ex-védett) keringtető és elszívó ventilátorokat alkalmazunk;
- Túlnyomásos szellőztetési vagy inertizálási pontokat építünk ki a gőztérkoncentráció alsó robbanási határ alatt tartására;
- Integrált robbanási hasadótárcsákat és nyomásmentesítő felületeket helyezünk el a berendezés vázán;
- Zárt, szikramentes villamos vezérlőszekrényeket és redundáns hőmérséklet-határoló biztonsági láncokat alakítunk ki.
Az üzemi hőkezelő berendezés biztonságos üzemeltetése így folyamatos többműszakos terhelés mellett is teljes körű védelmet nyújt az üzem dolgozói és a létesítmény infrastruktúrája számára.
Energiahatékonyság, szigetelés és környezetvédelem
A felületkezelő üzemek működési költségeinek jelentős részét a fűtési energia teszi ki. A modern beégetőkben a korszerű kőzetgyapot szendvicspanelek és a hőhídmentes vázszerkezetek garantálják, hogy a külső burkolat felületi hőmérséklete alacsony maradjon, minimalizálva a sugárzási hőveszteséget.
A zárt szűrési és intelligens recirkulációs rendszerek a fűtött levegő jelentős részét tisztítva visszavezetik a folyamatba, ezáltal drasztikusan csökkentik a frisslevegő-felfűtéshez szükséges primer energiát. A folyamatos füstgáz- és páraelszívás pedig gondoskodik a tiszta üzemi környezetről és a környezetvédelmi normák maradéktalan betartásáról.
Műszaki egyeztetés és ajánlatkérés lépései
Egyedi kemence kialakításakor a mérnöki csapat a technológiai paraméterek pontos felmérésével kezdi a munkát:
- Alkatrész- és anyagjellemzők rögzítése: Maximális méretek, tömeg, anyagfajta és napi darabszám.
- Hőtechnikai igények tisztázása: Szükséges beégetési hőmérséklet, ciklusidő és hőfelfutási sebesség.
- Anyagmozgatási mód kiválasztása: Függesztett pályás, kocsis vagy áthaladó konvejoros illesztés.
- Biztonsági besorolás: Normál vagy robbanásbiztos (ATEX) környezeti megfelelőség kijelölése.
